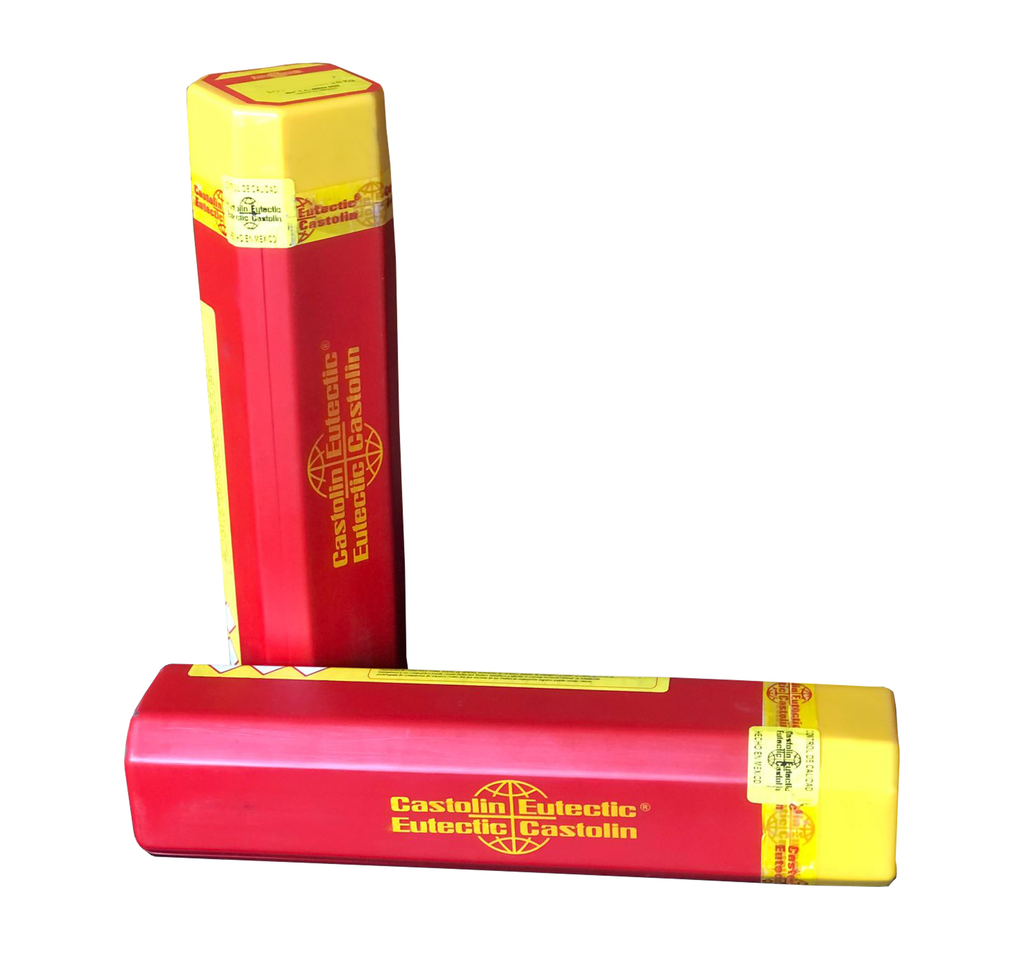
Electrodo Chamfertrodo
El ChamferTrode es el electrodo manual de referencia industrial diseñado para biselar, ranurar, cortar y perforarprácticamente cualquier tipo de metal sin necesidad de equipos costosos. Gracias a su exclusivo revestimiento exotérmico, este electrodo concentra toda la fuerza del arco directamente en el punto de aplicación. Esto genera ondas de presión a alta velocidad que expulsan de forma eficiente el metal fundido o no deseado, dejando una superficie limpia y lista para operaciones posteriores.
Es la herramienta perfecta para la preparación de juntas, eliminación de soldaduras defectuosas o agrietadas, y corrección de defectos de fundición en talleres mecánicos y de mantenimiento.
¿Por qué elegir ChamferTrode? (Beneficios Clave)
- Sin aire comprimido ni oxígeno: Olvídate de los sistemas de ranurado por arco-aire (Carbon Arc Gouging) que requieren compresores de gran potencia. Solo necesitas tu máquina de soldar convencional.
- Compatibilidad universal de metales: Funciona de manera excelente en aceros, aceros inoxidables, hierros colados (fundición), aluminio, cobre, bronce y latón.
- Superficies listas para trabajar: Deja un acabado óptimo que no requiere terminación posterior o esmerilado severo antes de volver a soldar.
- Operación multiposición: Su estabilidad permite un control total en cualquier posición de trabajo, incluyendo aplicaciones sobre cabeza (overhead).
- Protección del metal base: Alta velocidad de remoción que concentra el calor solo en la zona de corte, evitando el sobrecalentamiento o la deformación de la estructura base.
Especificaciones Técnicas
| Característica | Detalle |
|---|---|
| Marca | Castolin Eutectic |
| Tipo de Corriente | Corriente Alterna (CA) o Corriente Directa Polaridad Directa (CC-) |
| Aplicaciones | Biselado, acanalado, remoción de remaches/pernos y ranurado de grietas |
| Equipamiento requerido | Portaelectrodos estándar y máquina de soldar convencional |
Recomendaciones de Uso y Aplicación
- Coloque el electrodo en un portaelectrodos convencional utilizando CA o CC con polaridad directa.
- Mantenga un ángulo bajo, no mayor a 30° con respecto a la pieza de trabajo.
- Encienda el arco y avance rápidamente a lo largo de la línea para lograr un biselado poco profundo. Para ranuras más profundas, reduzca la velocidad o emplee un ligero movimiento oscilatorio.
- Empuje el metal fundido siempre hacia adelante, aprovechando la fuerza del soplado del arco.
$ 0,00
$ 0,00
-
Marca
-
Medida